1250mm热连轧高压水变频升级改造
摘要
关键词
正文
1. 除鳞系统改造的背景
1250mm热连轧带钢生产线高压水除鳞系统共三台除鳞泵(泵型号SDA300-200,流量300m³/h,压力20MPa,电机功率2800Kw)和4台蓄能器(3台4m³和1台8m³)及附属设备,除鳞泵恒速运行,系统能耗较大。
随着时间的推移、时代发展,钢铁市场竞争的加剧,市场逐渐饱和,用户对钢厂的产品质量要求越来越高,现在的市场竞争,一是产品质量的竞争,二是产品成本的竞争,节能降耗目前是每个钢铁企业必须面对和亟待解决的问题。高压水除鳞系统所配电机是钢厂主要电能消耗大户,功率大,节能空间巨大。
目前高压变频器技术已非常成熟,同时除鳞模式也发生了改变,逐渐强化蓄能器的供水能力,降低除鳞泵高速运转的时间,因此为除鳞系统改造提供了可靠的技术改造平台。
2. 除鳞系统节能的原理及途径
由于离心泵转速与泵的流量成正比的关系,泵转速与泵的压力成平方的关系,泵转速与泵所消耗的功率是三次方的关系,因此,系统不需要除鳞泵供水时,通过降低除鳞泵的转速,可以大大减小除鳞泵的轴功率,以达到系统节能的目的。
在热轧高压水除鳞系统中变频调速从三方面考虑以达到节能目的:
2.1. 轧制过程中节能
在轧制过程中,蓄能器补满水后,除鳞点不用高压水时,中间有一定的间歇时间,这时可以把泵的转速降低,使得泵在低速运行,当需要除鳞时或蓄能器的水不够时,泵开始升速,向蓄能器补水,同时向轧线供水,在低速运行的时间越长,节能就越大。
2.2. 利用换辊、检修时泵不能停车时降低电机转速节能
在轧线换辊或扎线出故障小修时间(即其它停工时间),每次半个小时或1个小时左右,除鳞点不用高压水,又不能停泵时,这时变频器把泵转速降低,节能运行。
通过有关数据统计,轧线每年换辊、大小检修时间累积高达900~1000小时。
2.3. 通过轧制不同品种的钢种改变除鳞压力来达到节能目的
由于系统最初设计时,都是按最难除鳞的钢种设计压力、按最快节奏来设计选型系统设备配置,这样不同品种钢还是使用一种压力流量模式时,就会造成极大的浪费。
由于轧线轧制种类繁多,品种多样化,高压水除鳞系统可根据轧制种类的不同,通过高压变频来控制高压泵的流量及压力,以达到针对性的除鳞目的。
换句话来说,除鳞系统当轧线轧制节奏不太快时,开两台泵,流量又多了,造成浪费,开一台泵流量又不够时,通过变频器来调节就达到目的了,相当于只开了1台多一点的泵,这样能耗就大大降低了。
3. 泵组技改设计方案
根据1250mm热轧高压水除鳞泵系统工况,并根据系统工况对其变频改造的节能目标进行预测,最后作出切实可行的改造方案。
为使节能效益最大化,尽快收回投资,改造方案的设计遵循以下几个原则:
Ø 节能效果明显;
Ø 经济实用,尽可能利旧;
Ø 尽量不改动原系统的操作习惯;
Ø 保留原系统的操作作为应急备用操作。
3.1. 工况描述
根据前期调研,1250mm热轧高压水除鳞泵3台,1用2备,分别配1台2800kW 10 kV电机1台,3台电机参数一致,电机的启动方式均为为带水电阻直接启动,电机的运行方式为长时间连续运行。轧线上有三个除鳞点,分别为炉后除鳞点,E1-R1除鳞点,精轧除鳞点。系统目前工作情况如下:
3.1.1. 除鳞水泵工频运行,电机每次工频启动和喷水除鳞过程运行时,负载急剧变化产生冲击电流,对电机转子产生很大的冲击力,使电机内部受损,降低了电机的使用寿命,影响了轧线的正常运行,每年转子修理需大量费用。
3.1.2. 由于除鳞高压水泵为始终工频运行,导致大量电能浪费。
除鳞泵在额定出口压力(20MPa)下,每台出口流量可以达到300m3/小时。轧线一共有三个除鳞点:加热炉出口除鳞箱除鳞点、粗轧除鳞点、精轧入口除鳞点。加热炉出口除鳞箱除鳞点水的需求量约为76.55L/s,喷水时间大约13s;粗轧除鳞点水的需求量约为19.8L/s,轧制5道次,1、3、5道次喷水,喷水时间大约49s;精轧入口除鳞点水的需求量约为46.26L/s,喷水时间大约90s。水泵过热或压力过高时通过各泵出水管的冷却阀排水实现水泵冷却或泄压。
除鳞系统配有18 m3蓄能器,包含3个4m3高压气罐和1个6 m3高压气水罐。
在不除鳞工况时母管压力为21.6MPa,在一点除鳞工况时母管压力为20.3 MPa,在两点除鳞工况时母管压力为19.1 MPa,在三点除鳞工况时母管压力为18.88 MPa,母管压力波动比较大。
热轧生产线工作辊每天约4-5次换辊时间,每次换辊约30min,每天约2个半小时,换辊的过程中除鳞泵不停机,即恒速运行在工频状态;轧线约10天检修1次,支撑辊换辊配合轧线检修,检修过程中除鳞泵停机。本方案按轧线每年换辊、故障时间900~1000小时考虑,这部分的节能空间巨大。
3.2. 除鳞水量分析
3.2.1. 轧制周期表
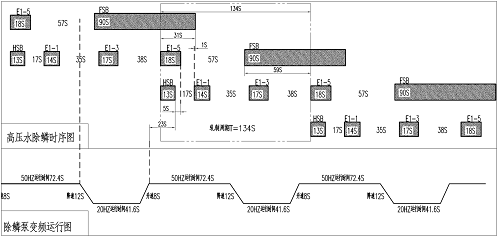
1250mm线的正常轧制周期约为134S,具体轧制周期如下图所示:
3.2.2. 除鳞耗水量分析
由上图可知在一个轧制周期134S内的需水量如下表所示:
除鳞点 | 除鳞流量(L/S) | 除鳞时间S | 耗水量L |
HSB | 76.55 | 13 | 995.15 |
E1/1 | 19.8 | 14 | 277.2 |
E1/3 | 19.8 | 17 | 336.6 |
E1/5 | 19.8 | 18 | 356.4 |
FSB | 46.26 | 90 | 4163.4 |
总耗水量 | 6128.75 | ||
平均耗水量 | 45.7L/S | ||
3.2.3. 除鳞重叠耗水量分析
分析轧制时序图可得:
除鳞点 | 除鳞流量(L/S) | 与泵的流量比较 | 重叠时间 | 耗水量L |
FSB+E1/3 | 66.06 | <83.3L/S | 17 | 336.6 |
FSB+E1/5+ HSB | 142.606 | >83.3L/S | 13 | 1853.88 |
3.2.4. 除鳞泵高低速运行时间分析
轧制周期 S | 134 |
除鳞耗水量L | 6128.75 |
泵供水时间S | 73.6 |
泵升速时间S | 8 |
泵降速时间S | 12 |
低速运行时间S | 134-73.6-8-12=40.4 |
节能运行时间S | 40.4+(8+12)/2=50.4 |
4. 变频系统改造方案
针对1250mm热轧高压水除鳞系统改造后系统为变频调速+蓄能器+除鳞泵的系统,除鳞泵运行方式为一用一备一检修。
4.1. 现场条件
泵房现场电源部分(利旧):
除鳞泵动力电源:10kVAC 50HZ 功率:2800kVA
低压电源:380V AC 50HZ 三相五线 容量:100KVA
控制电源: 220V AC 50HZ
工业浊环用水部分(利旧):
序号 | 项 目 | 单 位 | 数据 |
1 | 动力接点压力 | MPa | 0.4-0.6 |
2 | 供水量 | m3/h | 400 |
3 | 水温 | ℃ | ≤40 |
4 | PH | 7-9 | |
5 | 浊度 | mg/ l | ≤50 |
6 | 悬浮物含量 | mg/ l | ≤50 |
7 | 氯根含量 | mg/ l | ≤250 |
冷却用水部分(利旧):
水质:净环水(工业水(国家标准))
水温:≤350C
悬浮物:≤20mg/L
水压:0.3~0.5MPa
水量:120m3/h
控制气源(利旧)
名称:低压压缩空气
压力:0.4~0.6MPa
温度:≤200C
颗粒:≤50 mg/ l
含油量:≤1mg/m3
4.2. 主回路改造方案
1250mm热轧高压水除鳞系统共3台10kV电机,1用2备,每台电机均由独立的高压开关柜提供10kV电源。使用MegaVert-G4000-10/10B-N中压变频器(额定容量4000kVA,额定电压10kV,额定电流231A)1套对1#和2#水泵进行一拖二中压变频改造,改造后水泵可工频运行也可变频运行,当变频器发生故障时,水泵可切换至旁路在原有水阻启动模式下继续运行。
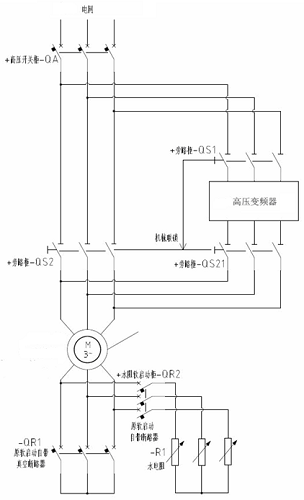
一拖一标配方案由变频器、旁路柜(包括3个高压隔离开关QS1、QS2和QS21)、高压开关QF和电动机M组成。QS2断开,QS1和QS21闭合时,系统变频运行;QS1和QS21断开,QS2闭合时,系统工频运行。QS2和QS21之间存在机械互锁逻辑,不能同时闭合。
考虑到1250mm热轧除鳞系统实际工艺情况,最终确定方案对系统中的2台水泵进行一拖二改造。
4.3. 蓄能器系统改造方案
新增4台8m3蓄能器(一台气水罐,三台气罐)及相应的空压机、最低液面阀、出口闸阀、检修气闸阀、排污阀等,新增的蓄能器系统与主管路相连,原有泵组喷射阀、高低压管路不变。
4.4. 润滑系统改造方案
原润滑系统为1台检修机械油泵和1台电动油泵,改为变频后,机械油泵因受主电机转速变化,造成供油不足,无法满足运行要求,因此需要增加1台电动油泵。为了防止系统突然停电,因此需要增加1台高位安全油箱。
4.5. PLC系统改造方案
1250mm热轧高压水除鳞系统配备有独立的PLC系统,改造新增的控制功能通过增加控制模块实现,以满足系统改造的DI、DO、AI、AO接口需求,并增加相应端子用于外部接线,主要控制柜及设备充分利旧。增加润滑油泵、自动阀、仪表控制,并保留原有控制通道和连接,作为变频器的频率调节通道。结合现场工艺要求的流量和压力对变频器进行自动调整。通过程序编制,形成自动控制和手动控制的两种模式:当切换到手动模式时,操作人员可以根据现场工艺和实际工况自主设置调节变频器的输出频率,从而达到控制水泵转速的目的;当切换到自动模式时,系统可根据实际工况对输出频率和水泵转速作及时调整。
4.6. 上位机监控系统改造方案
原除鳞系统采用基于WinCC的上位机监控画面,在原蓄能器系统画面基础上增加改造新增润滑油泵、自动阀及相关仪表的控制功能。同时,水泵变频控制的相关功能作为子画面加入到原除鳞系统上位机画面,并增加变频系统相关故障及报警信息。通过通讯与S7-300 系列PLC系统的相关信息具体包括变频器的控制信号、电机的工频/变频状态、变频器的故障/报警状态、运行状态、变频器的输出电流及输出频率等等。保留手/自动、高速/低速选择功能,作为改造后变频器的频率调节方式选择。
4.7. 低压部分改造
低压部分主要是增加润滑油泵、自动阀、仪表控制,控制系统程序的修改,增加部分PLC控制模块,主要控制柜及设备充分利旧。
4.8. 操作箱改造方案
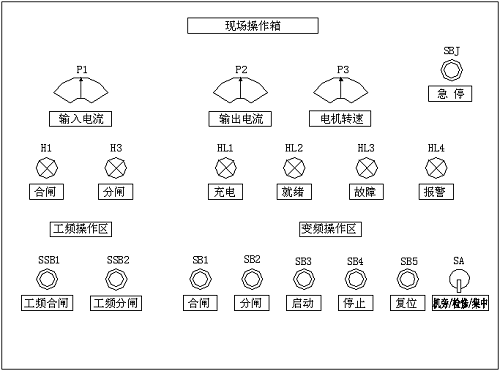
对除鳞泵的原有操作箱进行更新,在保留原操作箱所有控制功能的基础上,增加变频操作区和变频状态显示区(布置如下图)。
新机旁操作箱
5. 除鳞系统设计和配置上应有的安全运行措施
5.1. 设计有防止蓄能器跑气的措施。
5.2. 在管路布置时,管路设计应合理有效地避开系统的水击和水锤,使管路系统无冲击、震动。
5.3. 合理地设计高压管路的口径、保证改造的高压管路的流速不超过6m/s,系统管径选择合理经济。
5.4. 泵站内在空间允许的情况下,必须采用135°弯头,减小管网压力损失,如果采用90°弯头,弯头两端需设置管夹,减小管网冲击和振动。
5.5. 高压管路的管夹采用钢加工件,确保管路系统的长期运行。
5.6. 高压管路采用焊接方式,安装时须进行消除应力处理,并进行静压实验。
5.7. 蓄能器安装位置布置合理,可有效的减少除鳞阀开闭时对管路系统的冲击震动,能有效吸收系统的水锤,避免水击。
6. 主要改造内容及清单
6.1. 新增蓄能器 数量:4台(一台气水罐,三台气罐)
序号 | 名称 | 指标 |
1 | 容器类别 | 三类(Ⅲ) |
2 | 容积 | 8 m3 |
3 | 设计压力 | 28Mpa |
4 | 最高工作压力 | 25Mpa |
5 | 设计温度 | 50℃ |
6 | 使用温度 | 5~50℃ |
7 | 使用介质 | 水、空气/空气 |
9 | 设计标准 | GB150-1998 |
10 | 制造标准 | GB150-1998 JB4732-1995 |
11 | 焊接规程 | JB/T4709-1992 |
12 | 探伤 | 100%无损探伤 |
蓄能器配液位显示器1套,传感器、安全阀及必要接口等配套附件,水位可以连续显示、直观可靠,同时,运行监控人员能动态监测系统。
6.2. 阀门改造 新增
序号 | 名称 | 型号及规格 | 数量 | 备注 |
1 | 最低液面阀 | DN=200mm 32Mpa | 1套 | 气动控制,关闭迅速 |
2 | 电动闸阀 | DN=200mm 32Mpa | 1套 | |
3 | 低压球阀 | DN=15mm 1.6Mpa | 1套 | |
4 | 排污阀 | DN=32Mm 32Mpa | 4套 | |
5 | 气闸阀 | DN=100mm 32Mpa | 3套 | |
6 | 气闸阀 | DN=125mm 32Mpa | 3套 | |
7 | 气体安全阀 | DN=32mm 32Mpa | 1套 | |
8 | 液位计三通阀 | DN=20mm 32Mpa | 1套 |
6.3. 空压机 二台
空压机结构型式为双V型,四级压缩、水冷、单作用、往复活塞式。电机直接驱动。配置有完善的保护系统、自动控制系统和操作系统,空压机机电一体供货。
型号 | 冷却形式 | 冷却水量 | 额定流量 | 排出压力 | 额定功率 | 数量 |
2V-3/315 | 水冷 | 10 m3/h | 3 m3/min | 31.5MPa | 75kW | 2台 |
6.4. 低压电气控制改造
低压控制系统改造:主要是控制系统程序的修改,增加部分PLC控制模块,主要控制柜及设备充分利旧。m3
6.5. 高压控制
序号 | 设备名称 | 型号及规格 | 数量 | 备注 |
1 | 变频器电源柜 | 1 | ||
2 | 变频器 | 10kV,2800kW | 1 | |
3 | 运行柜 | KYN44 | 1 | |
4 | 辅件 | 1批 |
增加1台高压变频器,这台变频器对应1号和2号两台电机,工作方式为1拖2,同时增加相应的高压附件。
7. 除鳞系统改造后节能情况
7.1. 改造的经济效益分析
根据系统现在运行状况,改造后能够满足从20Hz至48Hz升速时间为8S、降速时间12S,设电机在升降速的电流变化值为直线,则相当于50%时间10S在高速运行,50%时间10S在低速运行。
(1)节约电能量分析
高压水除鳞系统中的电机2800Kw,电压为10kV运行数据可知,在20HZ时运行电流约为44A,48HZ运行时运行电流约为144A,采用变频器运行节能大约110A。
1.732×10×110×0.86×3232 = 5295541(度)
(2)变频改造节电分析
通过现场运行情况,现场的最大电流值为194A,最小值为136A,运行的平均值按照165A选取,按年运行8000小时计算,改造前总耗电量为:
1.732×10×165×0.86×8000 = 19661664(度)
则变频改造节电比例约为:5295541÷19661664 = 26.9%
变频改造年节约电费约为:5295541 × 0.47 = 2488904(元)
7.2. 附加效益分析
除了显著的经济效益,变频系统在降低设备维护成本、延长设备使用寿命、操作简化等方面也有诸多优势。
(1) 降低设备维护成本
变频改造后,设备维护由原来的机械维护转变为电气维护,变频器的日常维护只需定期对防尘滤网进行清洗,大大减少了用户的维护成本。
(2) 延长系统设备寿命
变频改造后,在负荷较低时电机、水泵转速也降低,最小流量阀处于关闭状态,水的消耗降低,除鳞泵等主设备及相应辅助设备如轴承等磨损较改造前减轻,设备维护周期延长。
7.3. 变频改造社会效益分析
除鳞系统改造后主要可在两方面进行节能,整个轧线全年的换辊及检修时间约为1000小时,在此时间段内,除鳞泵处于低速运行状态,因离心泵功率与转速的立方成比例关系,所以系统能耗会得到较大的降低;另一方面是在轧制不同钢种时,通过调节变频器的频率来调节除鳞泵压力,可起到较好的节能效果。
通过计算,年可节省电费1000h×2800Kw/h×0.6元/kw=168万(电价按0.6元每千瓦计算)以上,如再进一步结合钢种进行压力调节,节能效果会更好。
因除鳞泵在低速运行时间延长,过流部件在高压状态下的磨损减小,因此除鳞泵的寿命会有显著的提高。
...